
अच्छी घड़ी के मापदंड हर व्यक्ति के लिए अलग-अलग होते हैं। हालांकि, कुछ आसानी से समझ में आने वाले बिंदु हैं जैसे कि फिनिश और बनावट। इस लेख में, हम घड़ी के मूवमेंट की "चैम्फरिंग" (घड़ी की फिनिशिंग) को देखकर यह पता लगाएंगे कि एक अच्छी घड़ी में क्या गुण होते हैं।

http://www.webchronos.net/features/117506/
मासायुकी हिरोटा द्वारा साक्षात्कार और पाठ (क्रोनोस-जापान)
[यह लेख क्रोनोस जापान के सितंबर 2020 अंक में प्रकाशित हुआ था]
घड़ी के मूवमेंट की "चैम्फरिंग" से "अच्छी घड़ी" की पहचान करना

ब्रिज की बाहरी परिधि पर मौजूद गोलाई पर ध्यान दें। बड़े पैमाने पर उत्पादित होने के बावजूद, Cal. PF110 में एक आदर्श रिटर्न एंगल (कॉइन-लेंट्रिन) है, जो इसे असामान्य बनाता है। बेस की प्रोसेसिंग NC लेथ पर की जाती है, लेकिन गहरे धंसे हुए हिस्सों को फाइल का उपयोग करके हाथ से फिनिशिंग दी जाती है। चैम्फर भी काफी गहरा है, जो आजकल की उच्च श्रेणी की घड़ियों के लिए असामान्य है।
एक "अच्छी घड़ी" का चयन करते समय, आपको ब्रिज की ऊपरी सतह की फिनिश से ज़्यादा किनारों की फिनिश पर ध्यान देना चाहिए। हाथ से की गई और मशीन से की गई फिनिश की गुणवत्ता में अंतर होता है, और यहाँ तक कि हाथ से की गई फिनिश में भी उच्चतम गुणवत्ता और बाकी सब कुछ में फर्क होता है। तो, सतह की फिनिश की "चैंफरिंग" पर ध्यान देते समय आपको किन बातों पर गौर करना चाहिए? आइए चैंफर की चौड़ाई और नुकीले कोनों की मौजूदगी या गैर-मौजूदगी से गुणवत्ता का आकलन करें।
चैम्फरिंग क्या है?
कुछ घड़ी प्रेमियों के लिए, ब्रिज की चैम्फरिंग ऊपरी सतह से भी अधिक महत्वपूर्ण होती है। वास्तव में, मूवमेंट की गुणवत्ता का अनुमान चैम्फरिंग फिनिश से ही लगाया जा सकता है।
घड़ी के मूवमेंट को ढकने वाले ब्रिज को काटकर या दबाकर बनाया जाता है। अपनी मूल अवस्था में ये ब्रिज देखने में भद्दे लगते हैं, इसलिए कारीगरों ने धीरे-धीरे इनके किनारों को तिरछा करके पॉलिश करना शुरू कर दिया। यही मूल रूप से चैम्फरिंग कहलाता है।

लॉजिकल वन की फिनिशिंग फिलिप डुफोर के शिष्य के योग्य है। मूवमेंट का डिज़ाइन तो नवीन है ही, साथ ही फिनिशिंग की तकनीकें भी क्लासिक हैं, जो वैली डे जूक्स से चली आ रही हैं। ब्रिज को पॉलिशिंग रॉड से आकार देकर, फिर नीले रंग से रंगे डायल से चिकना करके और अंत में डेक्सट्रिन वेटस्टोन से पॉलिश करके सावधानीपूर्वक चैम्फर किया गया है। इसके गहरे रिटर्न एंगल पर ध्यान दें।

वर्तमान में उपलब्ध सबसे उत्कृष्ट फिनिश वाले मॉडलों में से एक। 9 बजे की स्थिति पर स्थित पुशर मेनस्प्रिंग को वाइंड करता है और 2 बजे की स्थिति पर स्थित क्राउन समय सेट करता है। ड्राइवट्रेन एक फ्यूज़ी-एंड-चेन सिस्टम है जिसमें निरंतर बल तंत्र है। मैनुअल वाइंडिंग (कैलिबर लॉजिकलवन)। 37 ज्वेल्स (प्लस 26 फ्यूज़ी)। पावर रिजर्व लगभग 46 घंटे। 28,800 वीपीएच। 18KRG केस (43 मिमी व्यास)। 5 बार तक जल प्रतिरोधी।
हालांकि, 1970 के दशक से पहले, जब बेसप्लेट और ब्रिज को प्रेस-कट करना आम बात थी, तब ब्रिज डाई अक्सर पहले से ही चैम्फर्ड होती थीं। कारीगर फिर प्रेस किए गए ब्रिज के किनारों को हाथ से आकार देते थे। यही कारण है कि 60 के दशक तक के मध्यम श्रेणी के मॉडलों में आज के उच्च श्रेणी के मॉडलों के बराबर चैम्फरिंग होती थी। हालांकि, प्रेस की सटीकता में सुधार और कारीगरों की मजदूरी में वृद्धि के साथ, यह समय लेने वाली प्रक्रिया समाप्त हो गई।

हालांकि चोपार्ड एलयूसी मॉडल, जिनेवा हॉलमार्क और क्वालिटे फ्लेरियर मॉडल, सर्वोत्तम गुणवत्ता के नहीं हैं, फिर भी बड़े पैमाने पर उत्पादित घड़ियों के हिसाब से इनकी फिनिशिंग काफी अच्छी है। चार-बैरल मूवमेंट, कैल. एलयूसी 98.01-एल, जिनेवा हॉलमार्क के योग्य है और इसमें हाथ से तराशे गए ब्रिज चैम्फर हैं। चैम्फर गहरे हैं और उनमें बहुत कम विकृति है, लेकिन बड़े पैमाने पर उत्पादन के कारण इनमें रिटर्न एंगल नहीं हैं। इसके अलावा, बड़े पैमाने पर उत्पादित एलयूसी मॉडल में, मशीन टूल्स का उपयोग करके डायमंड-कट चैम्फर बनाए जाते हैं।

ए. लैंग एंड सोहने, जिनके मूवमेंट बड़े ब्रिजों द्वारा कवर किए जाते हैं, अन्य कंपनियों की तरह चैम्फरिंग पर उतना जोर नहीं देते। हालांकि, जैसा कि फोटो में दिखाया गया है, उनके चैम्फर हाथ से बनाए जाते हैं। एनसी लेथ पर रफ शेप काटने के बाद, कोनों को हाथ के औजारों से गोल किया जाता है। ए. लैंग एंड सोहने के अनुसार, वे जानबूझकर चैम्फरिंग पर वापस लौटते हैं और कोने नहीं जोड़ते, इसका कारण लागत कम करना नहीं है, बल्कि यह है कि यह ग्लाशूट की परंपरा के अनुरूप नहीं होगा।
चैम्फर ग्रेड
चैम्फरिंग के कई स्तर होते हैं। हाथ से किया गया गोल चैम्फर उच्च श्रेणी की घड़ियों के लिए उपयुक्त होता है। हालांकि, हाथ से बनी घड़ियों में भी अंतर देखने को मिलता है, और सबसे परिष्कृत चैम्फर में एकदम दर्पण जैसी चमक होती है, ये चौड़े होते हैं, और इनमें एक धंसा हुआ कोण (कॉइन-रेंट्रेंट) और एक उभरा हुआ कोना (कॉइन-सोल्टेंट) होता है। बड़े पैमाने पर उत्पादित घड़ियों में इसके उदाहरण देखने के लिए पर्मिगियानी फ्लेरियर PF110 और वैचेरॉन कॉन्स्टेंटिन 1400 को देखा जा सकता है। यह कोण और कोना महत्वपूर्ण हैं क्योंकि इन्हें केवल फाइल से ही आकार दिया जा सकता है। कई स्वतंत्र घड़ी निर्माता, जो अपनी फिनिशिंग पर गर्व करते हैं, अपनी घड़ियों को इन्हीं कोणों से चैम्फर करते हैं। पहले लकड़ी के एक टुकड़े को फाइल से आकार देना और फिर उसे चैम्फर करना मानक था, लेकिन अब अधिक प्रचलित तकनीक यह है कि पहले NC लेथ पर मोटा आकार बनाया जाए और फिर उसे हाथ से आकार दिया जाए।

वर्तमान में बड़े पैमाने पर उत्पादित घड़ियों में, वैचेरॉन कॉन्स्टेंटिन का कैल. 1400 अपनी उत्कृष्ट फिनिशिंग के लिए जाना जाता है। इसके बेहद गहरे चैम्फर और रिटर्न एंगल के व्यापक उपयोग पर ध्यान दें। उभरे हुए कोने (कॉइन-सोलटेंट) भी बड़ी बारीकी से हाथ से बनाए गए हैं। आज के समय में ऐसी बारीक फिनिशिंग हासिल करना बेहद मुश्किल है। हालांकि, जिनेवा की यह प्रतिष्ठित घड़ी निर्माता कंपनी आज भी अपनी कुछ घड़ियों के लिए इस बेहतरीन फिनिशिंग तकनीक का इस्तेमाल करती है।

फिनिशिंग की बात करें तो, यह मॉडल बेजोड़ है। इसमें VCVJ (वाचेरोन कॉन्स्टेंटिन वैली डे जू) द्वारा डिज़ाइन किया गया हैंड-वाउंड कैलिबर 1400 मूवमेंट लगा है। आज के मानकों के हिसाब से इसके स्पेसिफिकेशन औसत दर्जे के हैं, लेकिन फिनिशिंग असाधारण है। हैंड-वाउंड (कैलिबर 1400/1)। 20 ज्वेल्स। 28,800 वीपीएच। पावर रिजर्व लगभग 40 घंटे। 18 कैरेट सफेद सोने का केस (33 मिमी व्यास)। 3 बार तक जल प्रतिरोधी।
वर्तमान में लोकप्रिय चैम्फरिंग
हाथ से किए जाने वाले चैम्फर का सबसे आम प्रकार गोल कोना (कॉइन अरॉन्डिसमेंट) होता है। इनमें से कई चैम्फर हाथ की ड्रिल से बनाए जाते हैं। हालांकि ये उच्च गुणवत्ता के होते हैं, लेकिन ड्रिल के इस्तेमाल से कोनों के किनारे थोड़े खुरदुरे और गोल हो जाते हैं। हाथ से चैम्फर किए गए किनारों को देखते समय, चैम्फर की चौड़ाई पर ध्यान देना ज़रूरी है। कुछ मामलों में, डिज़ाइन के लिए इन्हें पतला बनाया जाता है, लेकिन आम तौर पर, पतले चैम्फर लागत कम करने के लिए होते हैं।

पैनेराई में मशीन से डायमंड कटिंग की गई है, फिर भी इसमें उत्कृष्ट चैम्फरिंग है। मिरर-फिनिश चैम्फरिंग NC लेथ पर की गई है। इसके बावजूद, कटिंग के कोई निशान दिखाई नहीं देते। डायमंड कटिंग से की गई चैम्फरिंग को देखते समय, यह जांचना सबसे अच्छा होता है कि कटिंग के निशान दिखाई दे रहे हैं या नहीं। यह टुकड़ा, जिसमें कटिंग के निशान मुश्किल से दिखाई देते हैं, इसका एक उत्कृष्ट उदाहरण है।
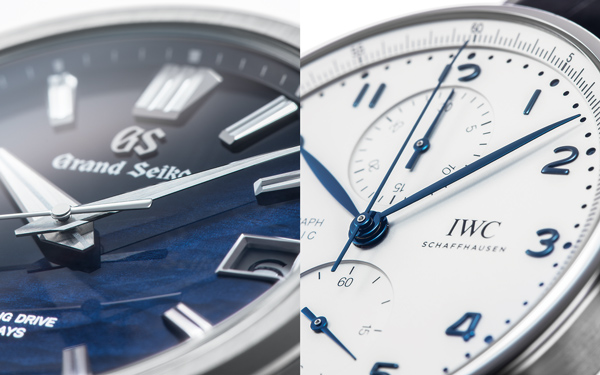
वर्तमान में, सबसे लोकप्रिय विधि एनसी लेथ और डायमंड कटर का उपयोग करके चैम्फरिंग करना है। यह पूरी तरह से मशीनी रूप से तैयार की गई फिनिश है और इसका उपयोग कई बड़े पैमाने पर उत्पादित घड़ियों में किया जाता है। हाथ से तैयार की गई फिनिश से इसका अंतर यह है कि चैम्फर सपाट होता है। मेरी राय में, आज की लग्जरी घड़ियों के लिए अच्छी तरह से बनाया गया डायमंड-कट चैम्फर उपयुक्त है। गुणवत्ता का आकलन करते समय, चैम्फर पर बारीक कटिंग के निशान नहीं होने चाहिए, यह चौड़ा होना चाहिए और इसमें दर्पण जैसी चमक होनी चाहिए। यदि किसी मूवमेंट में चौड़ा चैम्फर और एकदम दर्पण जैसी चमक हो, तो आप निश्चिंत हो सकते हैं कि निर्माता के पास उचित प्रसंस्करण तकनीक है। रोलेक्स, ग्रैंड सेइको, पैनेराई, चैनल और आईडब्ल्यूसी उत्कृष्ट डायमंड-कट चैम्फरिंग के उदाहरण हैं।
एक और कारण जिसके चलते शौकीन लोग चैम्फरिंग को महत्व देते हैं, वह यह है किजैसा कि पहले ही उल्लेख किया जा चुका हैऐसा इसलिए होता है क्योंकि डीप जेनेवा फिनिशिंग अक्सर चैम्फर में "स्टेप्स" छोड़ देती है।

ग्रैंड सेइको ने मूवमेंट के बाहरी घेरे पर डायमंड-कट चैम्फरिंग का इस्तेमाल किया। उच्च श्रेणी के कैलिबर 9SA5 में मूवमेंट के सभी ब्रिजों पर चैम्फरिंग थी। बिना किसी स्पष्ट कटिंग निशान के यह गहरी चैम्फरिंग, मशीनी चैम्फरिंग का शायद सबसे बेहतरीन उदाहरण है। हालांकि, कीमत को देखते हुए, हाथ से की गई चैम्फरिंग ज़्यादा बेहतर होती।

ग्रैंड सेइको का फ्लैगशिप मॉडल, एक नए मूवमेंट से सुसज्जित। एक लग्जरी आइटम होने के नाते, मूवमेंट ब्रिज को डायमंड-कट और चैंफर्ड किया गया है, और ज्वेल्स के आसपास का क्षेत्र मिरर-पॉलिश्ड है। ऑटोमैटिक वाइंडिंग (कैलिबर 9SA5)। 47 ज्वेल्स। 36,000 वाइब्रेशन प्रति घंटा। पावर रिजर्व: लगभग 80 घंटे। 18 कैरेट पीले सोने का केस (40 मिमी व्यास, 11.7 मिमी मोटाई)। 10 बार तक जल प्रतिरोधी। विश्व स्तर पर केवल 100 पीस उपलब्ध।

केनिसी, जिसमें शनेल की हिस्सेदारी है, मूल रूप से ट्यूडर द्वारा स्थापित कंपनी है। परिणामस्वरूप, J12 में प्रयुक्त कैलिबर 12.1 मूवमेंट में ट्यूडर की सहयोगी कंपनी रोलेक्स की विशेषज्ञता समाहित है। इसका एक उदाहरण मूवमेंट के बाहरी परिधि पर डायमंड-कट चैम्फरिंग है। इतनी चौड़ी सतह को मशीन से भी समान रूप से चैम्फर करना अत्यंत कठिन है। इसकी उत्कृष्ट गुणवत्ता इसकी बेजोड़ दर्पण जैसी चमक से स्पष्ट होती है।

J12 में कंपनी द्वारा निर्मित मूवमेंट लगा है। इसका बाहरी रूप भले ही थोड़ा-बहुत बदला हो, लेकिन इसके अधिकांश पुर्जे वही हैं। इसकी कीमत भी बहुत सोच-समझकर तय की गई है। यह COSC प्रमाणित क्रोनोमीटर है। ऑटोमैटिक (कैलिबर 12.1)। 28 ज्वेल्स। 28,800 vph। पावर रिज़र्व: लगभग 70 घंटे। अत्यधिक टिकाऊ सफेद सिरेमिक केस (38 मिमी व्यास)। 200 मीटर तक जलरोधी।
चैम्फरिंग के प्रकार और उन्हें पहचानने के तरीके

मूवमेंट के चैम्फरिंग को मोटे तौर पर चार श्रेणियों में विभाजित किया जा सकता है।
❶ यह एक प्रकार की फिनिश है जो बड़े पैमाने पर उत्पादित एबॉचेस पर पाई जाती है। पहले, चैम्फरिंग को प्रेस करके किया जाता था, लेकिन अब इसे पूरी तरह से समाप्त कर दिया गया है। हालांकि, फिनिश का न होना यह जरूरी नहीं दर्शाता कि घड़ी खराब स्थिति में है।
❷ यह डायमंड-कट चैम्फर है जो मध्यम श्रेणी के उत्पादों में पाया जाता है। इसकी सतह सपाट होती है क्योंकि यह मशीन से तैयार की जाती है। इसे अक्सर मशीन से तैयार होने के कारण उपहास का पात्र माना जाता है, लेकिन एक अच्छी चैम्फर खराब ढंग से हाथ से तैयार की गई चैम्फर से बेहतर दिखती है। एक अच्छी चैम्फर में चौड़ा चैम्फर होना चाहिए और उस पर कोई स्पष्ट कटिंग के निशान नहीं होने चाहिए।
❸ यह हाथ से तैयार किया गया उत्पाद है। मशीनों से तैयार उत्पाद से इसका अंतर यह है कि इसकी सतह गोल होती है। हालांकि, यदि पर्याप्त लागत आवंटित नहीं की जा सकती है, तो चैम्फर की चौड़ाई कम रखी जाती है।
❹ उच्चतम गुणवत्ता का उदाहरण है। इसका किनारा चौड़ा और अच्छी तरह से गोल होता है, और छेद के चारों ओर अक्सर नुकीले कोने होते हैं। हालांकि, इसकी उच्च लागत के कारण, इसका उपयोग केवल सबसे महंगे उत्पादों में ही किया जाता है।
http://www.webchronos.net/features/111273/
http://www.webchronos.net/features/110865/

http://www.webchronos.net/features/111211/